

गर्म-डिप जस्ती योक प्लेट के कोर उत्पादन प्रक्रिया "सबस्ट्रेट प्रसंस्करण → सतह पूर्व उपचार → गर्म-डिप जस्ती → पोस्ट-उपचार → निरीक्षण आरू शिपमेंट" के इर्द-गिर्द घूमत छै. प्रत्येक चरण मे यांत्रिक गुण, जंग प्रतिरोध, आ कनेक्टिंग प्लेट कें संगतता सुनिश्चित करय कें लेल परिशुद्धता, साफ-सफाई, आ कोटिंग कें गुणवत्ता पर सख्त नियंत्रण कें आवश्यकता होयत छै. विशिष्ट चरण निम्नलिखित अछि:
सब्सट्रेट चयन: वोल्टेज स्तर (110KV/220KV/500KV/UHV) आ रेट भार कें आधार पर, कम मिश्र धातु उच्च ताकत स्टील प्लेट या जाल कें चयन करूं जे GB/T 700 (Q235) आ GB/T 1591 कें समता कें सुनिश्चित करय कें लेल मानक कें पूरा करय छै. बाद मे सब्सट्रेट मे दोष के कारण फ्रैक्चर)।
सामग्री कटिंग: सीएनसी लौ कटिंग, प्लाज्मा कटिंग, या लेजर कटिंग के प्रयोग स॑, स्टील प्लेट क॑ जोड़ै वाला प्लेट डिजाइन चित्रऽ के आकार (आँत, त्रिकोणीय, y- आकार, आदि) के अनुसार रिक्त स्थानऽ म॑ काटलऽ जाय छै । प्रमुख आवश्यकताएँ: कटिंग धार समतल होना चाहिये, बरत, दरार, या ऑक्साइड अवशेषों स मुक्त होना चाहिये, और आयामी त्रुटि क॑ ±1mm के भीतर नियंत्रित करना चाहियऽ (बाद के प्रसंस्करण केरऽ सटीकता सुनिश्चित करै लेली) ।
मुद्रांकन: मोट प्लेट या उच्च तनाव आवश्यकता वाला प्रकार के लेल, कटिंग के बाद रिक्त स्थान के एकटा फोर्जिंग प्रेस या स्टैम्पिंग प्रेस में राखल जाय के जरूरत छै आ मरय वाला फोर्जिंग द्वारा धातु के आंतरिक दाना के परिष्कृत करय के लेल आ समग्र ताकत में सुधार करय के जरूरत छै.
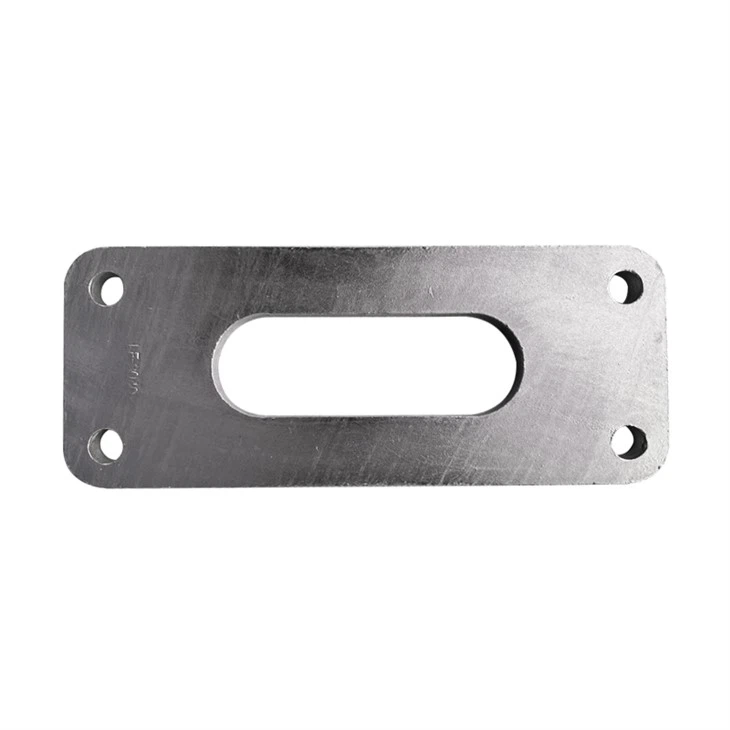
मशीनिंग छेद: सीएनसी ड्रिलिंग मशीन या मशीनिंग केंद्र, बोल्ट छेद, लटकल छेद, आरू गरम कें अन्य कनेक्शन इंटरफेस कें उपयोग करनाय-डिप जस्ती योक प्लेट कें ड्राइंग कें अनुसार सटीक रूप सं मशीन सं कैल जायत छै. छेद व्यास सहिष्णुता क॑ H12 ग्रेड (±0.15mm) के भीतर नियंत्रित करलऽ जाय छै, आरू छेद अंतराल त्रुटि ±0.5mm स॑ कम या बराबर होय छै ताकि इन्सुलेटर, क्लैंप, आरू अन्य हार्डवेयर के बोल्ट के साथ सटीक मिलान सुनिश्चित करलऽ जाय सक॑ । छेद के किनारे गोल (R 2mm स॑ अधिक या बराबर) होय छै ताकि तेज किनारे के कारण तनाव के सांद्रता स॑ बचलऽ जाय सक॑ आरू गैल्वेनाइजिंग के दौरान कोटिंग केरऽ जमाव स॑ बचलऽ जाय सक॑ ।
किनारे पीसना: बर, फ्लैश, आ मशीनिंग कें निशान कें हटावय कें लेल पीसय कें पहिया या पॉलिशिंग मशीन कें उपयोग सं कनेक्टिंग प्लेट कें काटल गेल किनारक, उद्घाटन, आ सतह कें पीसूं; नव आकार आ सही विकृत भागक कें सुनिश्चित करय कें लेल की कनेक्टिंग प्लेट कें समतलता त्रुटि 2mm/m सं कम या बराबर छै.
क्षारीय डिग्रीजिंग: कनेक्टिंग प्लेट कें क्षारीय डिग्रीजिंग टैंक मे 60-80 डिग्री पर 10-20 मिनट कें लेल डुबाउ ताकि सतह कें तेल, काटय कें तरल पदार्थ, आ धूल कें हटा देल जा सकय; साफ पानी सं नीक सं कुल्ला करूं ताकि इ सुनिश्चित कैल जा सकय कि कोनों अवशिष्ट तेल नहि रहय. जंग निकालय कें लेल अचार: 15-20% हाइड्रोक्लोरिक एसिड अचार कें टंकी मे 15-30 मिनट कें लेल डिग्रीजड कनेक्टिंग प्लेट कें सतह ऑक्साइड पैमाना, जंग, आ रोलिंग फिल्म कें हटावय कें लेल डुबाउ; अचार कें दौरान नियमित रूप सं हिलाऊं ताकि किच्छू क्षेत्रक मे जंग निकालएय सं बचल जा सकएय.
फ्लक्सिंग उपचार : कुल्ला प्लेट कें 70-80 डिग्री पर फ्लक्स स्नान मे राखू आ 3-5 मिनट कें लेल डुबो क सतह पर एक समान फ्लक्स फिल्म बनाऊं. ई फिल्म हवा क॑ अलग करी सकै छै आरू सब्सट्रेट केरऽ माध्यमिक ऑक्सीकरण क॑ रोकी सकै छै; एकरा स॑ जस्ता तरल पदार्थ केरऽ सतह केरऽ तनाव भी कम होय जाय छै, जेकरा स॑ जस्ता तरल पदार्थ क॑ सब्सट्रेट केरऽ सतह क॑ समान रूप स॑ ढक॑ सक॑ छै ।
जस्ता विसर्जन उपचार: एक विशेष हैंगर का उपयोग सूखे कनेक्टिंग प्लेट को जस्ता तरल में रखने के लिए और ओकरा 3-5 मिनट के लिए डुबाने के लिए ई सुनिश्चित करने के लिए कि जस्ता तरल पूर्ण रूप से सब्सट्रेट के सतह को गीला होता है और एक धातुगमनात्मक रूप से बंधित जिंक-आयरन श्रृंगार संरचनाओं के रूप में बंधित रूप से बंधित है। ई हॉट-डिप जस्ती जुआ प्लेटऽ म॑ भी ई सबसें महत्वपूर्ण प्रक्रिया छै ।
नियंत्रित जस्ता शीतलन: जिंक -प्रसारित प्लेट कें धीरे-धीरे जस्ता तरल सं बाहर उठाय देल जायत छै, आ सतह पर अतिरिक्त जस्ता तरल पदार्थ कें एकटा कंपन करय वाला हैंगर या हवा कें चाकू सं उड़ा देल जायत छै, जे कोटिंग कें मोटाई कें नियंत्रित करय छै; तखन ओकरा तेजी सं ठंडा करय कें लेल ठंडा करय वाला पानी कें टंकी मे राखल जायत छै, जे कोटिंग क्रिस्टल कें परिष्कृत करय छै आ कठोरता आ पहनय कें प्रतिरोध मे सुधार करय छै;
सफाई आ पॉलिशिंग: ठंडा करय कें बाद, गर्म-डेप जस्ती योक प्लेट कें सतह पर जस्ता कें गांठ, जस्ता कें निशान, आ फिक्स्चर कें निशान कें साफ करय कें लेल तार ब्रश या पीसय कें पहिया कें उपयोग करूं, ताकि एकटा चिकना सतह सुनिश्चित कैल जा सकय; बोल्ट सम्मिलन कें प्रभावित करय वाला कोटिंग जमाव सं बचय कें लेल खुलल कें माध्यमिक सफाई करनाय.





